Khí CO2 trong hàn MIG được sử dụng phổ biến khi hàn thép cacbon nhờ khả năng bảo vệ vùng hồ quang, chi phí hợp lý và phù hợp với nhiều công việc gia công cơ khí. Để biết khi nào thì sử dụng khí CO2 trong hàn MIG nhằm tối ưu hóa hiệu quả công việc, người thợ cần hiểu rõ đặc tính của loại khí này và cách hàn cơ bản.
Hàn CO2 là gì?
Hàn CO2 là phương pháp hàn hồ quang sử dụng dây hàn liên tục làm điện cực và khí CO2 làm khí bảo vệ vùng hồ quang.
Trong quá trình hàn, khí CO2 giúp hạn chế sự tiếp xúc của kim loại nóng chảy với không khí, từ đó duy trì hồ quang và hình thành mối hàn. Phương pháp này thường được ứng dụng trong gia công kết cấu thép, cơ khí chế tạo, khung sườn và nhiều công việc hàn thép carbon.
Tại sao khí CO2 được dùng nhiều trong hàn MIG - MAG?
CO2 được sử dụng rộng rãi trong hàn MIG - MAG nhờ khả năng đáp ứng tốt các công việc hàn thép cacbon và có chi phí tương đối thấp.
- Chi phí khí bảo vệ hợp lý: CO2 thường có giá dễ tiếp cận hơn so với một số loại khí trơ hoặc hỗn hợp khí.
- Phù hợp với thép carbon: Đây là một trong những ứng dụng phổ biến của CO2 trong hàn MAG.
- Độ ngấu tốt: CO2 có thể tạo hồ quang với khả năng xuyên thấu tốt, phù hợp với nhiều công việc hàn kết cấu.
- Dễ ứng dụng trong sản xuất: Kết hợp với dây hàn cuộn và máy hàn bán tự động, phương pháp này cho phép cấp dây liên tục, phù hợp với công việc cần năng suất cao.
- Dễ tìm nguồn cung: CO2 được sử dụng phổ biến trong nhiều xưởng cơ khí nên việc nạp và thay bình tương đối thuận tiện.
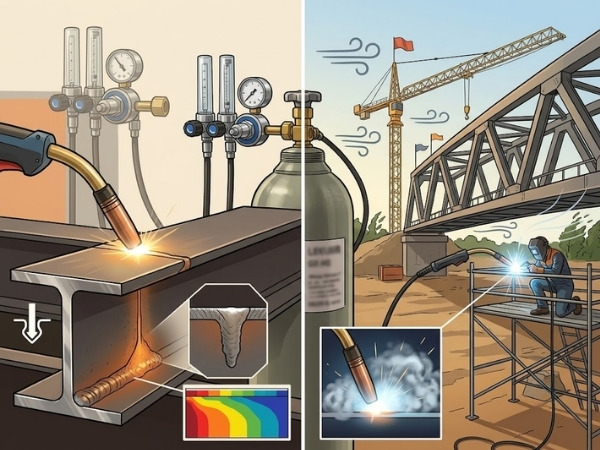
CO₂ được sử dụng trong hàn MIG-MAG nhờ tính kinh tế và hiệu quả tốt
Xem thêm: Công ty que hàn inox tại Hà Nội uy tín - Shop Ngọc Viết
Kỹ thuật hàn CO2 cơ bản
Để đảm bảo chất lượng mối hàn kết dính chắc chắn, thợ hàn có thể áp dụng quy trình 3 bước cơ bản sau:
Bước 1: Thiết lập máy hàn
- Chọn dây hàn: Sử dụng dây hàn đặc hoặc dây hàn lõi thuốc chuyên dụng cho thép carbon. Do CO2 có tính oxi hóa ở nhiệt độ cao, dây hàn bắt buộc phải chứa các chất khử oxy thích hợp (như Mangan, Silicon).
- Cài đặt thông số: Điều chỉnh cường độ dòng điện và điện áp phù hợp với độ dày vật liệu để giảm thiểu hiện tượng văng bắn.
- Lưu lượng khí: Đặt áp suất và điều chỉnh van tiết lưu để duy trì lưu lượng khí CO2 ổn định từ 10 - 15 lít/phút.
Bước 2: Vị trí hàn cơ bản
- Góc độ mỏ hàn: Giữ mỏ hàn nghiêng một góc khoảng 10 đến 20 độ so với đường thẳng đứng theo hướng di chuyển của đường hàn.
- Khoảng cách bép hàn: Duy trì tầm với điện cực (khoảng cách từ bép súng hàn đến bề mặt phôi) trong khoảng 10 - 15 mm để dòng khí bảo vệ che phủ vũng hàn tốt nhất.
Bước 3: Thao tác hàn
- Kỹ thuật đẩy: Di chuyển mỏ hàn từ phải sang trái (đối với người thuận tay phải). Cách này giúp mối hàn phẳng, nông và thợ hàn dễ quan sát đường đi của vũng chảy.
- Kỹ thuật kéo: Di chuyển mỏ hàn lùi về sau, giúp tăng tối đa độ ngấu sâu cho mối hàn nhưng bề rộng mối hàn sẽ bẹp và cao hơn.
- Tốc độ di chuyển: Đi súng đều tay. Nếu đi quá nhanh sẽ gây thiếu thịt, không đủ độ ngấu; nếu đi quá chậm sẽ tích tụ nhiệt lớn làm thủng cháy vật liệu.
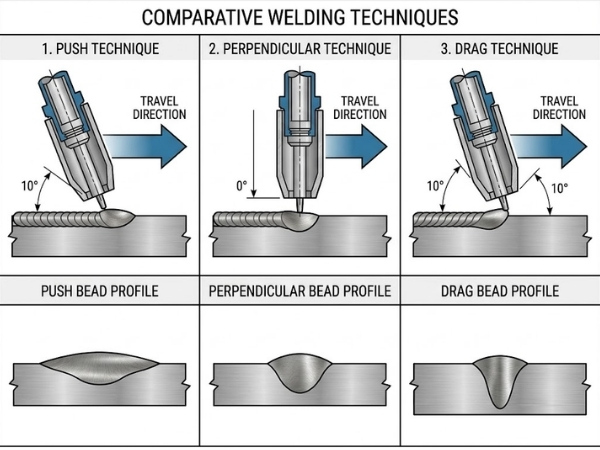
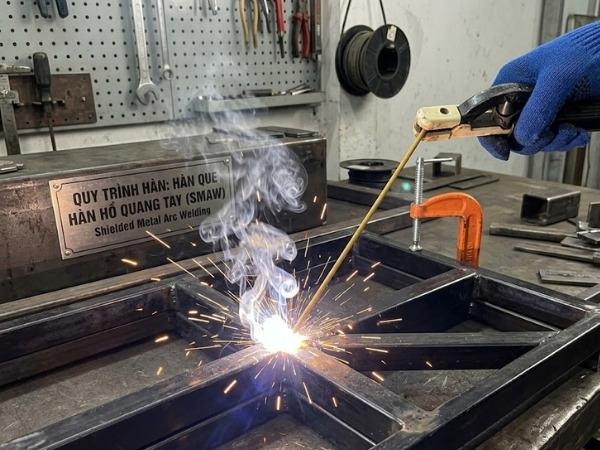
Minh họa kỹ thuật điều khiển súng hàn (hoặc que hàn) cơ bản
Một số lưu ý khi hàn khí CO2
Để quá trình hàn ổn định và đảm bảo an toàn, cần chú ý:
- Kiểm tra bình khí và bộ điều áp: Đảm bảo van, dây dẫn và các đầu nối không bị rò rỉ.
- Cố định bình CO2: Đặt bình đứng và cố định chắc chắn để hạn chế nguy cơ đổ ngã.
- Tránh gió mạnh: Gió có thể làm lệch vùng khí bảo vệ và khiến không khí xâm nhập vào vũng hàn.
- Điều chỉnh lưu lượng phù hợp: Quá ít khí có thể gây rỗ khí; quá nhiều khí có thể tạo nhiễu dòng khí.
- Làm sạch phôi: Loại bỏ dầu, sơn, gỉ và tạp chất trước khi hàn.
- Kiểm tra dây hàn: Dây cần được bảo quản khô, sạch và cấp dây ổn định.
- Trang bị bảo hộ đầy đủ: Sử dụng mặt nạ hàn, găng tay, quần áo bảo hộ và đảm bảo khu vực làm việc thông thoáng.
Các lỗi thường gặp khi hàn inox và cách khắc phục
CO2 nguyên chất không phải lựa chọn thông dụng cho hàn inox bằng MIG/MAG. Khi người thợ cố gắng dùng khí CO2 nguyên chất hoặc sai tỷ lệ để hàn các vật liệu không rỉ như inox, một số lỗi bề mặt sẽ rất dễ xuất hiện:
- Mối hàn bị đen, cháy xém và rỉ sét: Ở nhiệt độ cao, khí CO2 phân hủy sinh ra Oxy tự do, làm oxy hóa các nguyên tố hợp kim quý như Crom trong inox, khiến inox mất khả năng chống gỉ. Cách khắc phục: Không dùng CO2 100% cho inox. Phải chuyển sang dùng khí Argon nguyên chất (cho hàn TIG hoặc MIG inox mỏng) hoặc khí trộn (98% Argon + 2% CO2) để mối hàn inox sáng bóng, giữ nguyên đặc tính chống gỉ.
- Mối hàn bị rỗ khí xốp: Do lưu lượng khí che chắn không đủ hoặc bề mặt inox bị nhiễm bẩn, dính dầu mỡ. Cách khắc phục: Vệ sinh sạch bề mặt phôi bằng bàn chải đánh rỉ chuyên dụng trước khi hàn và kiểm tra lại áp suất khí.
- Mối hàn bị nứt đuôi hoặc nứt dọc: Do thiết lập dòng điện quá cao gây ứng suất nhiệt lớn hoặc chọn sai vật liệu đi kèm. Cách khắc phục: Hạ bớt cường độ dòng điện và chọn chính xác dòng dây hàn inox tương thích.
Hy vọng những thông tin trên đã giúp bạn giải đáp thắc mắc khi nào thì sử dụng khí CO2 trong hàn MIG để áp dụng chính xác vào công việc gia công tại xưởng. Nếu bạn đang cần tư vấn thêm về kỹ thuật hoặc muốn nhận báo giá các loại vật tư, phụ kiện ngành hàn, hãy liên hệ ngay với Shop Ngọc Viết qua số Hotline 0983.989.128 để được hỗ trợ nhanh chóng.