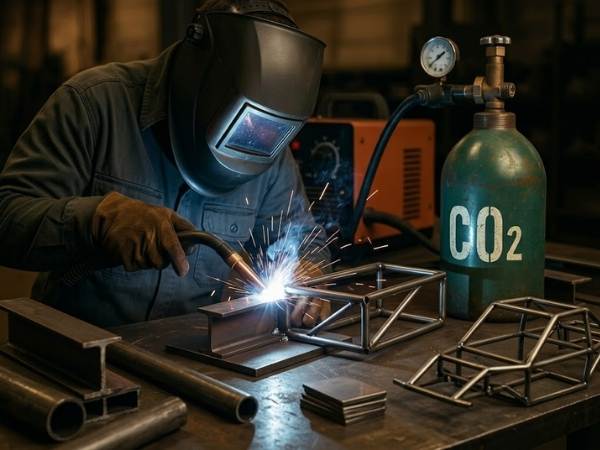
So với thép carbon, inox có đặc tính dễ tích nhiệt và biến dạng, vì vậy người thợ cần kiểm soát nhiệt tốt để hạn chế cháy thủng, cong vênh và ảnh hưởng đến bề mặt vật liệu. Bài viết dưới đây của SHOP NGỌC VIẾT sẽ hướng dẫn bạn cách hàn inox bằng que hàn và những lưu ý quan trọng trong quá trình thực hiện.
Máy hàn que có hàn được inox không?
Máy hàn que có thể hàn được inox, miễn là bạn lắp đúng loại que hàn inox chuyên dụng (như E308, E309 hoặc E316) và chỉnh dòng điện thấp hơn so với khi hàn sắt. Phương pháp này chỉ phù hợp với các tấm inox dày trên 2 mm.
Nguyên lý hàn tương tự khi hàn thép: hồ quang điện tạo nhiệt làm nóng chảy kim loại cơ bản và que hàn, sau đó tạo thành mối hàn khi kim loại nguội và đông đặc. Tuy nhiên, inox có độ dẫn nhiệt thấp và hệ số giãn nở nhiệt cao hơn thép carbon, nên dễ bị biến dạng hoặc cháy thủng nếu kiểm soát nhiệt không tốt.
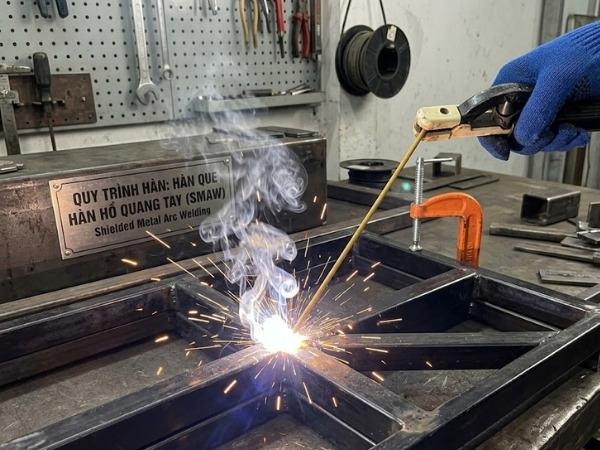
Máy hàn que có thể hàn được inox
Khi thực hiện kỹ thuật hàn inox bằng máy hàn que, người thợ cần lưu ý:
- Chọn đúng que hàn inox: E308L thường dùng cho inox 304, E316L cho inox 316/316L và E309L thường dùng cho liên kết inox với thép carbon hoặc một số ứng dụng phù hợp.
- Điều chỉnh dòng hàn phù hợp: Không nên đặt dòng quá cao vì có thể làm cháy cạnh, biến dạng hoặc thủng vật liệu.
- Giữ hồ quang ngắn: Giúp kiểm soát nhiệt và hạn chế bắn tóe trong quá trình hàn.
- Kiểm soát nhiệt giữa các đường hàn: Đặc biệt quan trọng khi hàn tấm inox mỏng để hạn chế cong vênh.
Lưu ý: Máy hàn que có thể hàn inox có độ dày từ 2mm trở lên, đối với inox dưới 2mm, nên cân nhắc hàn TIG để đạt độ thẩm mỹ cao hơn.
Xem thêm: Que hàn sắt có hàn được inox không? Giải đáp thắc mắc
Cách lựa chọn que hàn inox phù hợp
Khi hàn inox bằng máy hàn que, lựa chọn đúng loại que hàn, đường kính và thông số sử dụng có ảnh hưởng trực tiếp đến độ ổn định của hồ quang và chất lượng mối hàn. Cách lựa chọn như sau:
Chọn mác que theo vật liệu
Mỗi loại inox hoặc kết hợp vật liệu khác nhau sẽ có loại que hàn phù hợp. Một số lựa chọn phổ biến gồm:
- Inox 304 ↔ 304: Thường sử dụng que E308L-16, phù hợp với inox 304 và các loại thép không gỉ austenitic có thành phần tương đương. Ký hiệu L (Low Carbon) cho biết hàm lượng carbon thấp, giúp hạn chế sự hình thành cacbua crom và nguy cơ ăn mòn liên hạt sau khi hàn.
- Inox 316 ↔ 316: Sử dụng que E316L-16. Thành phần có molypden (Mo) giúp mối hàn có khả năng chống ăn mòn tốt hơn, đặc biệt trong môi trường chứa chloride.
- Inox ↔ thép carbon hoặc thép khác mác: E309L-16 thường được sử dụng cho các mối hàn khác vật liệu (dissimilar metal), nhờ khả năng tạo mối hàn phù hợp giữa inox và thép carbon.
- Inox 201 ↔ 201: Có thể sử dụng que E308L trong một số ứng dụng phù hợp. Tuy nhiên, với inox 201 hoặc các trường hợp kết hợp nhiều mác vật liệu, nên ưu tiên loại que được nhà sản xuất khuyến nghị theo yêu cầu cụ thể của mối hàn.
Chọn đường kính que theo độ dày phôi
Đường kính que ảnh hưởng đến khả năng kiểm soát nhiệt, tốc độ đắp và độ ổn định của hồ quang. Với inox, đặc biệt là vật liệu mỏng, nên ưu tiên đường kính que phù hợp để hạn chế cháy thủng và biến dạng.
Có thể tham khảo:
- Inox mỏng: Ưu tiên que Ø2.0 mm để dễ kiểm soát nhiệt.
- Inox dày khoảng 2 – 3 mm: Que Ø2.5 mm là lựa chọn phổ biến cho nhiều ứng dụng.
- Inox dày hơn: Có thể sử dụng que Ø3.2 mm hoặc lớn hơn, tùy chiều dày vật liệu, vị trí hàn và yêu cầu mối hàn.
- Vật liệu rất mỏng: Nên cân nhắc phương pháp hàn TIG nếu cần kiểm soát nhiệt tốt và đảm bảo tính thẩm mỹ.
Lưu ý: Đường kính que không nên lựa chọn chỉ dựa vào độ dày phôi. Dòng hàn, vị trí hàn, số lớp hàn và khuyến nghị của nhà sản xuất cũng cần được xem xét.
Chọn dòng điện và cực tính phù hợp
Dòng điện cần được điều chỉnh theo đường kính que và thông số kỹ thuật của từng sản phẩm.
- Kiểm tra thông số AC, DC+ hoặc DC− được ghi trên bao bì hoặc tài liệu kỹ thuật của que hàn.
- Không nên mặc định tất cả que hàn inox đều sử dụng cùng một mức dòng hoặc cực tính.
- Với que E308L-16, E316L-16, E309L-16, thông số dòng hàn và cực tính cần tuân theo hướng dẫn của nhà sản xuất.
Phân biệt ký hiệu que hàn inox
Ký hiệu trên que hàn giúp xác định thành phần kim loại mối hàn và đặc tính sử dụng. Ví dụ, với E308L-16:
- E: Electrode – que hàn điện cực.
- 308L: Phân loại thành phần kim loại mối hàn; L cho biết hàm lượng carbon thấp.
- -16: Ký hiệu phân loại theo tiêu chuẩn AWS, liên quan đến loại thuốc bọc và đặc tính sử dụng của que hàn.
Que hàn có ký hiệu -16 thường cho hồ quang ổn định, xỉ dễ bong và bề mặt mối hàn tương đối đẹp. Tuy nhiên, khả năng sử dụng AC hoặc DC và cực tính cụ thể cần kiểm tra theo thông số của từng sản phẩm thay vì áp dụng chung cho mọi loại que.
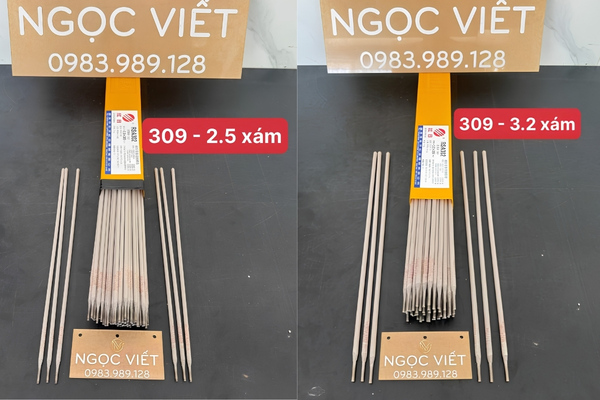
Ký hiệu trên que hàn giúp xác định thành phần kim loại mối hàn
Lưu ý khi hàn inox bằng que hàn
Kỹ thuật hàn inox bằng que hàn cần kiểm soát tốt an toàn lao động, nhiệt lượng và độ sạch của bề mặt. Những yếu tố này ảnh hưởng trực tiếp đến độ ổn định của hồ quang, chất lượng mối hàn và khả năng chống ăn mòn của inox sau khi hàn.
An toàn khi hàn
- Sử dụng mặt nạ hàn đúng cấp độ bảo vệ, găng tay và quần áo bảo hộ phù hợp để tránh tia hồ quang, nhiệt và kim loại nóng bắn tóe.
- Hàn tại khu vực thông thoáng hoặc có hệ thống hút khói phù hợp để hạn chế người thợ tiếp xúc với khói hàn.
- Đảm bảo máy hàn, dây dẫn, kẹp mass và các đầu nối ở tình trạng tốt trước khi vận hành.
Kiểm soát điều kiện hàn
- Khi hàn ngoài trời, cần có biện pháp che chắn phù hợp để tránh ảnh hưởng đến hồ quang và quá trình hàn.
- Gia nhiệt trước khi hàn cần căn cứ vào mác inox, chiều dày vật liệu và quy trình hàn. Với các loại inox austenitic phổ biến như 304 và 316, thông thường không cần gia nhiệt trước.
- Tránh đưa quá nhiều nhiệt vào phôi trong thời gian dài để hạn chế cong vênh và ảnh hưởng đến tính chất của inox.
Kỹ thuật thao tác khi hàn inox
- Giữ hồ quang ngắn và ổn định, giúp hạn chế bắn tóe và kiểm soát nhiệt tốt hơn.
- Với phôi mỏng, sử dụng que có đường kính và dòng hàn phù hợp, đồng thời di chuyển que với tốc độ ổn định để hạn chế cháy thủng.
- Với mối hàn dài, có thể chia thành các đoạn hàn và luân phiên vị trí để phân bố nhiệt, hạn chế biến dạng.
- Đánh sạch xỉ trước khi thực hiện lớp hàn tiếp theo để tránh xỉ lẫn vào mối hàn.
Xem thêm: Công ty que hàn inox tại Hà Nội uy tín - Shop Ngọc Viết
Kỹ thuật hàn inox bằng máy hàn que
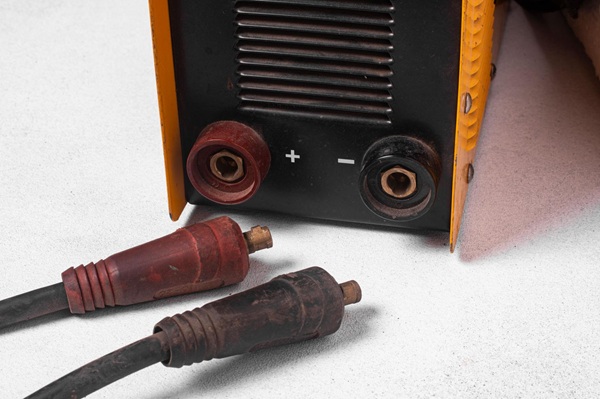
Hàn inox bằng que hàn (SMAW - hàn hồ quang tay) yêu cầu sử dụng que hàn chuyên dụng (ví dụ: E308L, E309L) và chỉnh máy ở chế độ dòng điện một chiều (DC), kẹp dương (+). Bạn cần làm sạch bề mặt, giữ góc que hàn hợp lý và duy trì tốc độ đều tay.
Bước 1: Chuẩn bị bề mặt vật liệu
- Làm sạch mép hàn bằng bàn chải inox chuyên dụng, giấy nhám hoặc dụng cụ mài phù hợp.
- Hạn chế sử dụng bàn chải thép carbon đã tiếp xúc với thép thường để tránh đưa các hạt sắt vào bề mặt inox, gây nhiễm bẩn và có thể dẫn đến rỉ sét.
- Với phôi dày, có thể vát mép theo thiết kế mối nối để đảm bảo độ ngấu và thuận tiện cho việc hàn nhiều lớp.
- Bề mặt và khu vực xung quanh mối hàn cần được giữ khô và sạch trước khi bắt đầu.
Bước 2: Chọn que hàn và điều chỉnh máy
Sử dụng các loại que hàn inox chuyên dụng có thuốc bọc vỏ bazơ, nếu que hàn bị ẩm, cần sấy khô trước khi hàn.
|
Mã que hàn |
Mác inox phù hợp |
Ứng dụng điển hình |
|
E308 / que hàn inox 304 |
Inox 304, 301 |
Bồn, lan can, đồ gia dụng |
|
E316 |
Inox 316, 316L |
Môi trường biển, hóa chất |
|
E309 |
Hàn inox với thép carbon |
Mối hàn dị kim loại |
Nguyên tắc chung: dòng hàn điện cho inox thấp hơn khoảng 10 – 20% so với hàn thép carbon cùng đường kính que. Lý do là inox dẫn nhiệt kém, nhiệt tích tụ nhanh hơn, nếu dòng quá cao sẽ gây cháy biên hoặc thủng tấm inox.
Bảng dưới đây tổng hợp khoảng dòng hàn gợi ý từ kinh nghiệm xưởng thực tế, chỉ mang tính tham khảo - cần thử trên phế liệu inox cùng độ dày trước khi hàn chính thức:
|
Đường kính que |
Độ dày inox |
Dòng hàn gợi ý (DC+) |
|
2.5 mm |
2 – 4 mm |
50 – 80 A |
|
3.2 mm |
3 – 7 mm |
80 – 120 A |
Bước 3: Thao tác hàn inox bằng máy hàn que
Khi bắt đầu hàn, cần duy trì hồ quang tương đối ngắn và thao tác đều để kiểm soát lượng nhiệt truyền vào vật liệu.
- Giữ hồ quang ngắn: Chiều dài hồ quang nên được kiểm soát theo hướng dẫn của loại que đang sử dụng, tránh kéo hồ quang quá dài gây bắn tóe và ảnh hưởng đến chất lượng mối hàn.
- Di chuyển que đều: Hạn chế dao động que quá rộng; với các mối hàn thông thường nên ưu tiên đường hàn ổn định và kiểm soát lượng nhiệt.
- Kiểm soát nhiệt: Với mối hàn dài hoặc phôi mỏng, có thể chia thành các đoạn hàn phù hợp và để vật liệu nguội giữa các lượt khi cần.
- Làm sạch xỉ giữa các lớp: Đánh sạch xỉ và kiểm tra bề mặt trước khi thực hiện lớp hàn tiếp theo.
Duy trì hồ quang ngắn và thao tác đều để kiểm soát lượng nhiệt truyền vào vật liệu
Bước 4: Hoàn thiện mối hàn
Sau khi hoàn thành, cần làm sạch mối hàn và kiểm tra các khuyết tật trước khi đưa sản phẩm vào sử dụng.
- Loại bỏ xỉ hàn và cặn bám bằng bàn chải inox hoặc dụng cụ làm sạch phù hợp.
- Kiểm tra mối hàn để phát hiện các dấu hiệu như nứt, rỗ khí, cháy cạnh, thiếu ngấu hoặc biến dạng.
- Với các sản phẩm yêu cầu khả năng chống ăn mòn và tính thẩm mỹ cao, có thể thực hiện tẩy và thụ động hóa (pickling & passivation) sau khi làm sạch mối hàn.
- Sau xử lý, kiểm tra lại bề mặt để đảm bảo không còn cặn bẩn hoặc dấu hiệu nhiễm bẩn trên inox.
Lỗi thường gặp khi hàn inox bằng que và cách khắc phục
Dưới đây là các lỗi mối hàn inox phổ biến mà thợ mới thường gặp, kèm nguyên nhân và hướng khắc phục thực tế:
- Mối hàn bị thủng: Dòng quá cao hoặc di chuyển tay quá chậm. Khắc phục bằng cách giảm dòng 10 – 15A, tăng tốc độ tay, dùng kỹ thuật hàn chấm bon với inox mỏng.
- Mối hàn đen, xỉ bám dày: Que hàn bị ẩm hoặc dòng quá thấp. Khắc phục bằng cách sấy que trước khi dùng (150 – 200°C trong 30 phút), tăng dòng vừa đủ.
- Rỗ khí trong mối hàn: Bề mặt inox còn dầu mỡ hoặc hơi ẩm. Khắc phục bằng cách vệ sinh kỹ bằng acetone trước khi hàn, kiểm tra que hàn không bị nứt vỏ bọc.
- Mối hàn bắn tóe nhiều: Hồ quang quá dài hoặc dòng quá cao. Khắc phục bằng cách rút ngắn hồ quang về bằng đường kính lõi que, giảm dòng.
- Cong vênh sau hàn: Nhiệt tích tụ một phía. Khắc phục: hàn đối xứng từng đoạn ngắn, dùng kẹp cố định chi tiết, xen kẽ các mối hàn hai bên.
Địa chỉ bán que hàn inox uy tín tại Hà Nội
SHOP NGỌC VIẾT cung cấp que hàn inox cho các xưởng cơ khí, xưởng sản xuất và đơn vị thi công trên toàn quốc. Sản phẩm phù hợp với nhiều nhu cầu hàn inox trong sản xuất, gia công cơ khí và đặc biệt là các khu vực ven biển có nhu cầu gia công, sửa chữa tàu thuyền và kết cấu inox cao. Vì sao nên chọn SHOP NGỌC VIẾT?
- Báo giá que hàn cạnh tranh, minh bạch, không phát sinh chi phí ẩn.
- Hỗ trợ giao que hàn inox đến các tỉnh thành trên cả nước.
- Hỗ trợ kỹ thuật sau bán, giải đáp các vấn đề liên quan đến sản phẩm và quá trình sử dụng.
- Tư vấn miễn phí, hỗ trợ lựa chọn loại que hàn và số lượng phù hợp với nhu cầu thực tế.
Nắm rõ cách hàn inox bằng que hàn giúp người thợ chủ động hơn trong việc lựa chọn que, điều chỉnh dòng điện và kiểm soát nhiệt trong quá trình hàn. Để mối hàn đạt độ bền và tính thẩm mỹ tốt, cần lựa chọn que hàn phù hợp với từng mác inox, chuẩn bị bề mặt sạch và thực hiện đúng kỹ thuật. Nếu cần tìm mua que hàn inox cho nhu cầu sản xuất, gia công cơ khí, hãy liên hệ SHOP NGỌC VIẾT qua hotline 0983.989.128 để được tư vấn chi tiết!